
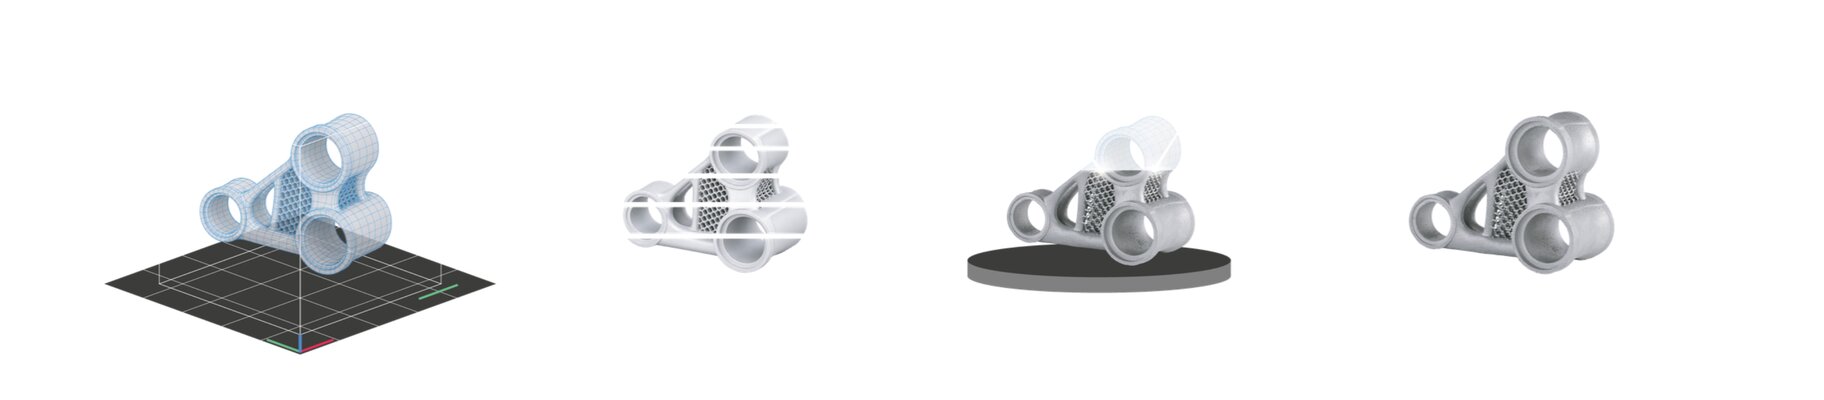
如何制作3D 打印文件
2026年10月12日 | 阅读时间:5分钟
创建3D 打印文件是任何增材制造 项目的基础步骤。无论目标是简单的原型还是复杂的功能部件,从数字概念到实体零件的整个过程始终都离不开一点:一份准备妥当的3D 设计文件。
本指南将带您逐步了解整个流程——什么是3D 可打印模型、应选择哪种文件格式、创建可打印模型的分步工作流程,以及区分可打印模型与在构建板上打印失败的模型的设计规则。
什么是3D 打印文件?
3D 打印文件是一种数字蓝图,它会精确地告诉3D 打印机该打印出什么样的物体。与2D图像不同,它包含三维表面几何数据——即描述物体形状、结构和空间尺寸的信息。
大多数3D-打印 零件最初都是以CAD模型的形式存在的,这些模型是使用专业的3D 建模软件创建的。在将该模型发送至打印机之前,需要将其转换为切片软件能够读取并转换为逐层构建指令的格式。在此阶段,高质量的3D 模型直接决定了最终的打印 零件是否符合其预期规格。
什么是STL文件,它有什么用途?
STL 文件是3D 打印 中最广为人知的格式。STL 代表立体光刻(Stereolithography),其工作原理是将模型的表面几何形状描述为一个三角网格——这是一个原始的、无结构的三角网格表面,不包含任何颜色、纹理或材质信息。
STL格式之所以能成为行业标准,原因很简单:市面上几乎所有的切片软件都支持该格式。这种普适性使其成为将设计转化为3D ——打印 零件时的默认选择,无论硬件品牌或材料类型如何。

3D 打印常用的文件类型
STL 文件格式是一个起点,但并非唯一的选择。根据项目的复杂程度和工作流程的要求,其他格式可能更合适。
| 格式 | 最适合 | 支持颜色/纹理 | 切片机兼容性 |
| STL | 通用3D 打印 流程 | 不 | 通用 |
| OBJ | 需要颜色/纹理数据的艺术和视觉设计 | 是的 | 广泛 |
| 3MF | 现代工作流程;将复杂的设计、3D 打印 素材以及打印设置整合到一个文件中 | 是的 | 成长 |
| STEP | 专业的CAD到CAD数据交换;参数化实体几何体 | 不 | 有限(正在改善) |
对于大多数业余爱好者和初期的产品设计师而言,STL 或 3MF 格式已能满足绝大多数使用场景。在专业增材制造 环境中工作的机构,在与更广泛的工程系统集成时可能会遇到 STEP 文件。
分步指南:如何创建3D 打印文件
从高质量的3D 模型到获得清晰的打印件,这一过程遵循一个可预见的步骤顺序。有条不紊地完成每个步骤,可以降低打印失败和返工的风险。
步骤 1——概念设计:明确零件的用途和限制条件。勾勒基本形状,标注关键尺寸,并考虑该物件的使用或装配方式。
步骤 2——3D 建模:打开 CAD 软件并构建数字几何体。这是实际设计工作的核心环节——构建曲面、添加特征,并优化形状以符合设计概念。
步骤 3 - 导出:将完成的设计保存为兼容的3D 文件格式。对于大多数工作流程而言,这意味着导出为 STL 或 3MF 文件。请确保导出分辨率足够高,既能捕捉精细细节,又不会生成过大而难以处理的文件。
第 4 步——切片:将导出的文件导入切片软件。切片软件会将3D 的几何模型转换为水平层,并生成打印机所需的机器可读指令。
第 5 步——设置参数:在切片软件中配置打印设置:层高、打印速度、支撑结构以及针对特定材料的参数。这些设置会直接影响打印质量、强度和材料消耗量。
第 6 步 - 传输:导出最终的 G 代码文件,并通过 USB、SD 卡或网络工作流将其发送至打印机。机器读取 G 代码后,便开始逐层构建零件。
如何选择合适的CAD软件
选择合适的3D 建模软件,取决于用户的经验水平以及所设计零件的性质。
- 参数化建模(例如 SOLIDWORKS、Autodesk Inventor):尺寸和特征由参数驱动,因此非常适合对公差精度要求较高的机械零件。更改会自动在模型中同步更新。
- 直接建模(例如 Autodesk Fusion 360 的雕刻环境、Blender):更适合用于有机、流畅的形状以及艺术性设计,在这些场景中,灵活性比尺寸精度更为重要。
- 切片软件(例如:EOSPRINT 、PrusaSlicer、Ultimaker Cura、Simplify3D):虽然不是设计工具,但在最终准备阶段却必不可少——它们能将完成的3D 模型转换为可打印的指令。

适合初学者的3D 建模工具
创建3D 可打印文件并不需要具备丰富的CAD经验。有几款工具是专门为初次接触3D 建模的用户设计的:
- Tinkercad:一款基于浏览器的工具,采用简单的形状操作——无需安装,且学习门槛较低,完全适合零基础的新手。
- SketchUp:非常适合建筑和几何设计;对于擅长空间思维的用户来说,其界面直观易用。
- Fusion 360:提供免费试用,并随着技能的提升,提供通往专业级参数化功能的清晰升级路径。
- SelfCAD:将建模和切片功能整合到一个界面中,从而简化了工作流程,让用户无需管理过多的工具。
3D 可打印版的设计规则
一个在屏幕上看起来正确的模型,在现实世界中并不一定能正确打印出来。有四条设计规则的影响尤为显著——其中两条取决于你是在使用聚合物还是金属进行打印 。
壁厚:壁体必须能够支撑其上方的层。经验法则是,壁厚应保持在1–2毫米以上。但具体的下限取决于工艺——对于金属材料,还取决于材料本身以及零件的功能要求。标准聚合物SLS工艺可实现约0.7毫米的细节精度。金属材料没有统一的最小壁厚要求:这取决于材料本身,并取决于零件是否需要具备耐压密封性。 例如,在镍基合金(如因科镍合金)中,壁厚打印 可薄至0.1毫米。然而,在此厚度下,壁体无法实现气密性,但这对于不要求气密性的应用(如蜂窝密封件)来说并无大碍。若需确保可重复的气密性,镍基材料壁厚需约0.5–0.7毫米,而铝材则需稍厚一些。 EOS的精细细节分辨率(FDR)技术将聚合物壁厚降至仅0.22毫米——该技术采用的CO激光器光斑直径仅为传统SLS的一半——适用于过滤单元、插头或微波组件等精细部件。
支撑结构(取决于工艺):这是聚合物与金属打印技术截然不同的地方。在聚合物粉末床打印技术中(打印 ),周围未熔化的粉末为零件提供支撑,因此悬垂和倒角结构均可自由打印,无需额外支撑。而金属打印技术(打印 )则需要支撑结构——既要防止密度更大的熔融材料下沉,又要固定零件以防止热变形。
流形几何:无论使用何种材料,模型表面都必须是水密面的——即不得有孔洞、开放边或非流形几何。大多数切片软件无法处理未完全闭合的网格。
定位与公差。零件在构建板上的放置方式会影响表面质量和支撑需求。此外,由于材料在冷却过程中会收缩,因此任何与另一个部件配合的尺寸都应考虑该材料特有的收缩量。
与EOS一起开启或重燃您的增材制造之旅
学习如何制作3D 打印文件,是掌握增材制造 技术的第一步。只要拥有合适的软件工具并扎实掌握设计规则,任何人都能将构想转化为可打印的模型——而且,现代工具使得这一入门过程比该技术发展史上的任何时期都更加容易。
对于希望从原型制作阶段迈向生产级增材制造 的组织而言,需要考虑的变量会大幅增加:材料选择、构建参数优化、质量保证以及工艺可重复性都将成为影响因素。正是在这种情况下,专家的指导才能发挥关键作用。
预约咨询,与 EOS 团队探讨专业的3D 打印 解决方案——或访问EOS Store ,了解专为高端增材制造 应用而设计的专用软件、材料和系统。


